Die passende Schruppscheibe für Stahl erreicht den geforderten Abtrag und die gewünschte Oberfläche bei vertretbaren Kosten je fertigem Bauteil. Gewöhnliche Schweißnahtbearbeitung, schwere Gussreinigung und die Bearbeitung dünner Edelstahlteile benötigen unterschiedliche Kombinationen aus Schleifkorn, Körnung, Härtegrad und Scheibenform.
Dieser Leitfaden vergleicht FUJI-Optionen für tragbare Winkelschleifer. Er behandelt verstärkte kunstharzgebundene Scheiben und ergänzende Schleifmittel für das Finish, keine Präzisionsscheiben für Flach- oder Rundschleifmaschinen.
| Aufgabe | FUJI-Ausgangspunkt | Vor dem Einsatz prüfen |
|---|---|---|
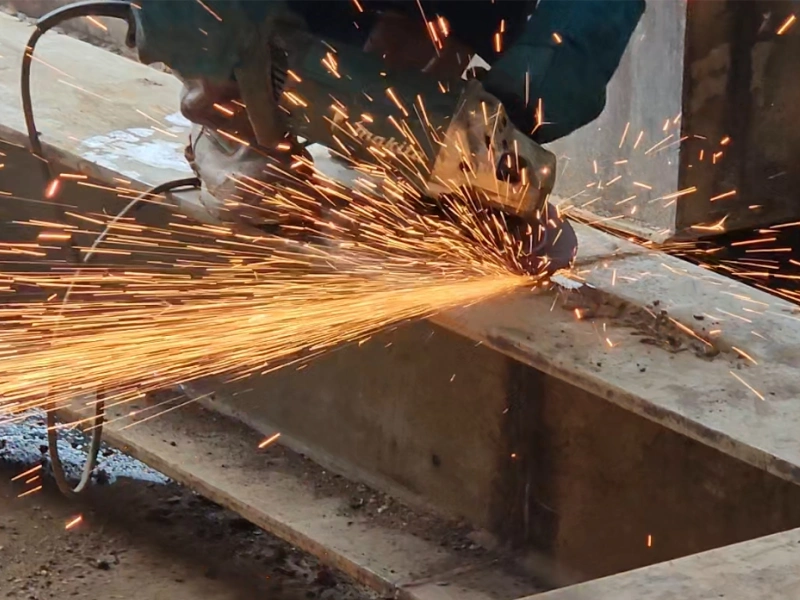
| Schweißnahtbearbeitung und Entgraten an gewöhnlichem Stahl | Super F2 | Abtrag, Härtegrad, Durchmesser und Maschinenfreigabe |
| Gussreinigung und hoher Materialabtrag | Super Z mit Zirkonkorund | Materialeignung, Kontaktfläche und verfügbare Leistung |
| Edelstahlbauteile | Super W; Green Star oder JITAN je nach Aufgabe prüfen | Legierung, Wandstärke, Wärme und Anforderungen an Fremdeisenfreiheit |
| Konturen und kontrollierter Schleifkontakt | Green Star | Werkstofffreigabe, erforderliche Unterlage und Arbeitswinkel |
| Kompaktes Schleifen mit Zirkonkorund | JITAN mit 105 oder 125 mm | Dicke, Zugänglichkeit, Oberfläche und Maschinenkompatibilität |
| Schleifspuren angleichen und Oberfläche verfeinern | Fächerschleifscheibe | Körnungsfolge und geforderter Endzustand |
Dies sind Auswahlansätze, keine pauschalen Werkstofffreigaben. Aluminium benötigt eine dafür geeignete Rezeptur; eine Scheibe mit Aluminiumoxid als Schleifkorn ist nicht automatisch für Aluminium geeignet.
Super F2 ist die wirtschaftliche FUJI-Serie für allgemeine Stahlarbeiten, Schweißnahtbearbeitung und Entgraten. Ausgewählte Aluminiumoxid-Schleifmittel und eine Kunstharzbindung ermöglichen unterschiedliche Ausführungen. Die konkrete Rezeptur muss zur Aufgabe passen; verschiedene Größen sind nicht automatisch technisch identisch.
Bei anspruchsvollen Stahl- oder Gussarbeiten kann Super Z (Produktinformationen auf Englisch) zusammen mit Maschinenleistung und Abtragsbedarf bewertet werden. Ein aggressiveres Schleifmittel ist sinnvoll, wenn es den Durchsatz verbessert, ohne Werkzeugkontrolle oder zulässige Bauteilgeometrie zu beeinträchtigen.
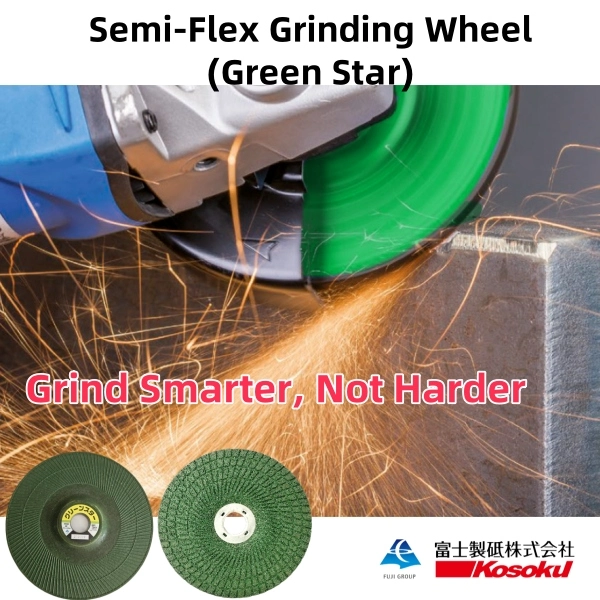
Green Star ist eine semiflexible Option für geeignete Metallbearbeitungs- und Konturaufgaben. Flexibilität und Oberflächenstruktur können die Kontaktführung unterstützen. Sie garantieren jedoch nicht, dass dünne Teile weder überhitzen noch verziehen.
Werkstoffausführung, Maße, Arbeitswinkel und gegebenenfalls notwendige Stützteller anhand der Produktunterlagen prüfen. Bei Edelstahl Anlauffarben und Oberflächenqualität am tatsächlichen Material bewerten.
JITAN bedeutet sinngemäß „Zeitersparnis“. Die in Japan hergestellte Serie verwendet eine Zirkonkorund-Rezeptur und einen mehrlagigen Aufbau. Die kompakten Größen 105 und 125 mm sind für Aufgaben interessant, bei denen Zugang und Handhabung wichtig sind. Die JITAN-Produktseite (Englisch) beschreibt die jeweiligen Ausführungen.
Je nach Artikel stehen 3, 4 und 6 mm Dicke zur Auswahl. Eine 3-mm-Ausführung kann für geeignete dünne Edelstahlteile geprüft werden, eine 6-mm-Ausführung für allgemeinen Materialabtrag mit größerer Verschleißreserve. Druck, Wärme und Arbeitswinkel bleiben entscheidend. Ergänzende Informationen bietet die Übersicht zu FUJI-Zirkonkorund-Schleifmitteln.
Für eine wirtschaftliche edelstahlspezifische Option Super W (Englisch) prüfen. Für anschließendes Angleichen und Finish kann eine FUJI-Fächerschleifscheibe (Englisch) geeigneter sein als weitere Bearbeitung mit einer groben Schruppscheibe.
Der Leitfaden zu Aufbau, Kennzeichnung und Drehzahl erklärt die Etikettangaben ausführlich. Die markierte Höchstdrehzahl mit der zulässigen Maschinendrehzahl abgleichen.
Die kontrollierte Wärme unterstützt die Verteilung und Verdichtung der Harz-Schleifkorn-Mischung. Formgebung und anschließende Aushärtung sind unterschiedliche Prozessschritte. Eine geeignete Schleifstruktur balanciert Kornhalt, Kornfreisetzung und Porenraum; vollständige Porenfreiheit ist nicht das Ziel.
Schleifmittel, Bindung, Verstärkung, Pressen und Aushärtung tragen gemeinsam zur Leistung bei. Weder der Verfahrensname noch das Herstellungsland allein beweisen eine bestimmte Standzeit oder Sicherheitsreserve. Details zum FUJI-Warmpressverfahren ergänzen die Auswahl. Vergleichsergebnisse gelten nur für die jeweils geprüften Produkte und Bedingungen.
| Symptom | Zuerst prüfen | Nächster Schritt |
|---|---|---|
| Langsamer Abtrag oder Verglasung | Werkstoffeignung, Körnung, Härtegrad und Einsatzbedingungen | Passendere Spezifikation erproben. Eine tragbare verstärkte Kunstharzscheibe nicht ohne ausdrückliche Herstellerfreigabe abrichten. |
| Schneller Scheibenverschleiß | Druck, Arbeitswinkel, Material und Kornhalt | Abgestimmte Bindung oder Rezeptur vergleichen; nicht automatisch den härtesten Grad wählen. |
| Anlauffarben oder Verzug | Verweilzeit, Druck, Scheibenzustand und Wandstärke | Unnötiges Verweilen vermeiden und an repräsentativem Material erneut prüfen. |
| Ungewöhnliche Vibrationen | Scheibe, Montage, Flansche und Gerät | Arbeit stoppen und Maschine vor der Kontrolle sicher stillsetzen. Verdächtige oder beschädigte Scheiben nicht weiterverwenden. |
Selbstschärfung umfasst Kornbruch und kontrollierte Kornfreisetzung. Sie bedeutet keine unveränderte Leistung bis zum vollständigen Verbrauch. Scheiben nach Herstellergrenzen und Zustandsprüfung wechseln.
FUJI-Hochfrequenzschleifer können je nach Arbeitsgang mit unterschiedlichen freigegebenen Schleifmitteln eingesetzt werden: Super Z für anspruchsvollen Abtrag, Super F2 für geeignete allgemeine Stahlarbeiten oder Fächerschleifscheiben für passende Finish-Aufgaben. JITAN ist eine weitere Option, sofern Größe und Freigaben passen; es ist nicht die einzige zulässige Serie.
Die elektrische Frequenz in Hz ist nicht die Scheibendrehzahl in min⁻¹. Durchmesser, Bohrung, Höchstdrehzahl und zugelassener Arbeitsgang müssen zum genauen Gerät passen. Kaltpressung allein macht eine Scheibe nicht ungeeignet; Warmpressung erlaubt keine Überdrehzahl. Ein 250- oder 300-Hz-Gerät benötigt die vorgesehene Stromversorgung. Informationen zu einem passenden System bietet die FUJI-Kombination aus Hochfrequenzschleifer und Umrichter.
Eine Scheibenwahl allein verhindert weder vibrationsbedingte Erkrankungen noch Atemwegserkrankungen. Exposition, Wartung, Absaugung und Arbeitsdauer sind ebenfalls zu beurteilen. Geringer empfundene Vibration ist kein Nachweis einer unbedenklichen Tagesexposition.
JIS, EN 12413 und ANSI B7.1 unterscheiden sich in Geltungsbereich und Anforderungen. ISO 9001 betrifft Qualitätsmanagement und ist keine scheibenspezifische Drehzahlfreigabe. Der Vergleich der Sicherheitsstandards (Englisch) erläutert die Einordnung.
Für Stahlbearbeitung Bearbeitungszeit je Gutteil, Materialabtrag, Scheibenmassenverlust, Oberfläche und Nacharbeit erfassen. Eine langlebigere Scheibe ist nicht zwingend wirtschaftlicher, wenn der Abtrag zu langsam ist. Bei veröffentlichten Vergleichen müssen Scheibenspezifikation, Werkstück, Gerät und Versuchsdauer erkennbar sein.
Der Bericht über FUJI-Werftbesuche auf den Philippinen (Englisch) beschreibt Versuche mit Super Tsurugi beim Trennen und die Bewertung von Super F2 bei Schweißnahtbearbeitung und Entgraten. Ein Ergebnis für eine Trennscheibe darf nicht als Standzeitgewinn einer Schruppscheibe ausgegeben werden.
Für einen neuen Arbeitsgang Muster an repräsentativen Bauteilen vergleichen und die Kosten pro akzeptiertem Ergebnis bewerten. Ergebnisse für eine Legierung nicht pauschal auf alle Metalle übertragen.
FUJI verbindet mehr als 70 Jahre Erfahrung mit der Herstellung kunstharzgebundener Schleif- und Trennscheiben. Materialauswahl, Rezeptur und Fertigung unterstützen eine reproduzierbare Beschaffung. Das Angebot an Schleifmitteln und Elektrowerkzeugen ermöglicht die gemeinsame Beurteilung von Scheibe und Maschine.
Der tatsächliche Herstellungsort ist produktabhängig. Herkunft, Charge, verfügbare Ausführungen und relevante Dokumentation anhand des Artikels bestätigen. Muster, Mengen und Liefertermine werden entsprechend Anwendung und Bestimmungsort abgestimmt.

Super F2 für geeignete Schweißnahtbearbeitung und Entgraten. Bei höherem Abtrag Super Z prüfen, beim Angleichen der Oberfläche eine Fächerschleifscheibe. Maßgeblich bleiben genaue Produktausführung und Gerätekompatibilität.
Nicht allgemein. 24 ist gröber als 36, und S hält das Korn innerhalb desselben Systems stärker als P. Abtrag, Wärme, Oberfläche, Leistung und Kontaktfläche bestimmen die Auswahl.
Nein. Eine geeignete Scheibe unterstützt die Wärmebeherrschung, doch Druck, Verweilzeit und Wandstärke bestimmen das Ergebnis mit. Dünne oder wärmeempfindliche Teile vorher erproben.
Nein. Bereits auf Kohlenstoffstahl verwendete Scheiben können Fremdeisen übertragen. Auch bei einer neuen, für beide Werkstoffe geeigneten Ausführung kann getrennte Nutzung erforderlich sein.
Keine Abrichtmethoden für Präzisionsschleifscheiben auf tragbare verstärkte Kunstharzscheiben übertragen, sofern der Hersteller dies nicht ausdrücklich erlaubt. Zustand und Eignung prüfen und die Scheibe gegebenenfalls ersetzen.
Senden Sie Stahlgüte, Wandstärke, Arbeitsgang, Maschinenmodell und Drehzahl, bisherige Scheibe, gewünschte Oberfläche und benötigte Menge. FUJI unterstützt die Auswahl und einen vergleichbaren Musterversuch.
FUJI-Produktkatalog ansehen


